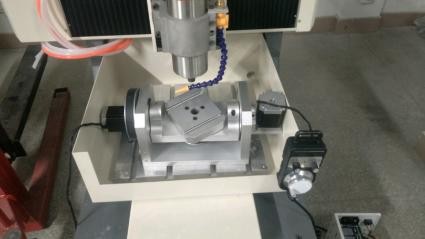
Pětiosé obráběcí stroje lze rozdělit na pětiosé spojové obráběcí stroje a pětiosé polohovací obráběcí stroje podle toho, zda podporují rotační spojku. Rozdíl mezi těmito dvěma je v tom, že druhý může splnit pouze požadavky 3 plus 2, zatímco první může dokončit propojené i nepropojené obráběcí úkoly. Orientace osy nástroje nebo obrobku je pevná a během procesu obrábění se nemění.
Víceosé obrábění znamená, že alespoň jedna rotační osa je zapojena do pohybu během procesu obrábění, na rozdíl od obrábění s pevnou osou. Je však třeba poznamenat, že účast rotační osy na pohybu nutně neznamená, že rotační osa je spojena s translační osou. V mnoha případech slouží rotační osa jako polohovací role. Tento typ obrábění je výše uvedené obrábění 3 plus 2, které se zaměřuje hlavně na většinu mechanických dílů, jako je karoserie převodovky automobilu, skříň motoru atd.
V programu tříosého frézování se dvě rotační osy pětiosého obráběcího stroje používají k upevnění řezného nástroje v nakloněné poloze. Odtud pochází i název technologie obrábění 3 plus 2, které se také říká polohovací pětiosé obráběcí stroje. Čtvrtá a pátá osa se používají k určování směru nástroje v pevné poloze spíše než princip kontinuálního polohování 3 plus 2 během procesu obrábění. Zjednodušeně řečeno, k obrábění se využívá realizace tříosé funkce pod určitým úhlem, tedy polohování. Stručně řečeno, po natočení obráběcího stroje pod určitým úhlem stále provádí obrábění stejným způsobem jako běžný tříosý obráběcí stroj.